
 English
 русский
 Türk
Content
- 1 Bir Deliğin İçinde Bilya Honlama Ne İşe Yarar?
- 2 Sonucu Neden Filament Belirler?
- 3 Gerçekten İhtiyacınız Olan Son İşlem için Kum Seçimi
- 4 Filamanı İş Parçası Malzemesiyle Eşleştirme
- 5 Bilyalı Honlama Filamenti Teknik Tablosunda Neler Var?
- 6 Arıza Modları ve Size Söyledikleri
- 7 Özel Filament Temini ve Tedarikçiye Sorulması Gerekenler
- 8 Paket Servis
Bir hidrolik silindirde temiz bir çapraz kapak ve diğerinde lekeli, konik bir delik bırakan bir bilyeli bileme genellikle bir makine sorunu değildir. Makine iki kere de aynı şeyi yaptı. Değişen, aletin içindeki aşındırıcı filamandı.
Kısa versiyon: Bilyalı honlamada aşındırıcı filament kesici takımdır. Sahibi yalnızca döndürür. Tane tipi, tane boyutu, filaman çapı ve uçtaki aşındırıcı kürecik yüzey kalitesini, takım ömrünü ve deliğin tolerans dahilinde kalıp kalmayacağını belirler. Filamenti alışkanlığa göre yeniden sipariş ettiğiniz bir sarf malzemesi olarak değil, belirli bir bileşen olarak satın alın.
Bir Deliğin İçinde Bilya Honlama Ne İşe Yarar?
Bilyalı honlama, aşındırıcı naylon filamentlerden yapılmış dönen bir alet kullanır. Her filaman aşındırıcı tanecik taşır ve normalde küçük bir aşındırıcı top veya kürecikle biter; prosesin adını da buradan alır. Filamentler esnediğinden alet delikle mücadele etmek yerine deliği takip eder. Kendi kendine merkezlenir, hafif ve eşit duvar basıncı uygular ve sert taşların dokunamayacağı çapraz deliklere, bağlantı noktalarına ve kesikli deliklere ulaşır.
Üretimde bilyalı honlama şu amaçlarla kullanılır:
- Yeni halkalar veya contalar takılmadan önce silindir deliklerindeki sır, karbon ve hafif pası temizleyin
- Delme, frezeleme veya delik işleme sonrasında çapak alma ve kenarları yarıçapla birleştirme
- yağlayıcıyı koruyan çapraz taramalı bir desen üretir
- plato kaplamalı hidrolik ve pnömatik silindir delikleri
- valf gövdelerini, tüp iç kısımlarını ve namlu içlerini temizleyin ve bitirin
Sert taşlar daha hızlı keser, ancak sağlam bir kuruluma ve sürekli hizalamaya ihtiyaç duyarlar ve delik tam olarak yuvarlak olmadığında yüklenir veya ufalanırlar. Bilyalı honlama, tekrarlanabilirlik için talaş kaldırma oranını değiştirir ve bu tekrarlanabilirlik filamandan gelir.
Sonucu Neden Filament Belirler?
İşin çoğunu üç filaman değişkeni yapıyor ve birbirleriyle etkileşime giriyorlar. Diğerlerini kontrol etmeden birini değiştirmek, honlama işleminin Pazartesi günü mükemmel şekilde çalışmasının ve Çarşamba günü başarısız olmasının en yaygın nedenidir.
Aşındırıcı tane türü
Silisyum karbür keskin ve kırılgandır. Dökme demir ve karbon çeliğini hızlı bir şekilde keser ve tanecik kırıldıkça kendi kesici kenarlarını yeniler. Alüminyum oksit daha serttir ve daha yavaş aşınır; bu da, erken tane kırılmasının arıza modu olduğu paslanmaz ve sertleştirilmiş çeliklere uygundur. Seramik ve alümina-zirkonya karışımları, aletin operatörün gözetimi olmadan uzun döngüler çalıştırdığı otomatik hücrelerde en iyi sonucu verir.
tane boyutu
Kaba tanecik malzemeyi temizler ve daha derin bir çizik deseni bırakır. İnce tanecik daha pürüzsüz bir yüzey oluşturur ancak özellikle yumuşak alaşımlarda daha hızlı yüklenir ve daha kolay parlar. Kum numarası nominaldir. Bir tedarikçinin 240'ı her zaman diğerinin 240'ı gibi kesmez çünkü tane boyutu dağılımı ve taneciğin polimere bağlanma şekli farklıdır.
Filament çapı, serbest uzunluk ve uç şekli
Daha kalın bir filaman daha serttir, daha sert keser ve fener milinden daha fazla tork talep eder. Daha uzun serbest uzunluk, duvar basıncı pahasına hafif dalgalı bir delikte daha yumuşak temas ve daha iyi uyum sağlar. Uçtaki bilye temas noktasını yoğunlaştırır, böylece aşınmış veya düzleşmiş bir bilya kesmek yerine parlatır ve bunu daha sert iterek telafi eden bir operatör tam olarak yanlış düzeltme yapıyor demektir.
| Filament değişkeni | Delikte ne değişir? | Pratik başlangıç noktası | Yanlış olduğunda tipik risk |
|---|---|---|---|
| Tahıl türü | Kesim hızı ve tane ömrü | Demir ve çelik için silisyum karbür, paslanmaz için alümina | Cam veya erken tane aşınması |
| tane boyutu | Çizilme derinliği, yüzey pürüzlülüğü, yüklenme eğilimi | Talaş kaldırma için 120 - 240, bitirme için 320 - 600 | Yeniden işleme veya cilalanmış bir çapraz tarama |
| Filament çapı | Sertlik, duvar basıncı, iş mili torku | Delik boyutuna göre eşleştirin ve ardından deneme geçişiyle onaylayın | Delik distorsiyonu veya filamentlerin tabanda kopması |
| Serbest uzunluk | Duvara uygulanan basınca karşı uygunluk | Dalgalı delikler için daha uzun, düz delikler için daha kısa | Konik veya namlu şeklindeki delik |
| Top ucu durumu | Aletin kesip kesmediği veya sürttüğü | Her takım değişiminde ipuçlarını inceleyin | Cilalı duvar ve ısı oluşumu |
Tahıl, bağlanma ve takım davranışı konusunda daha derine inmek istiyorsanız bunlar Aşındırıcı filament hakkında sık sorulan sorular alıcıların en sık dile getirdiği noktaları ele alın.
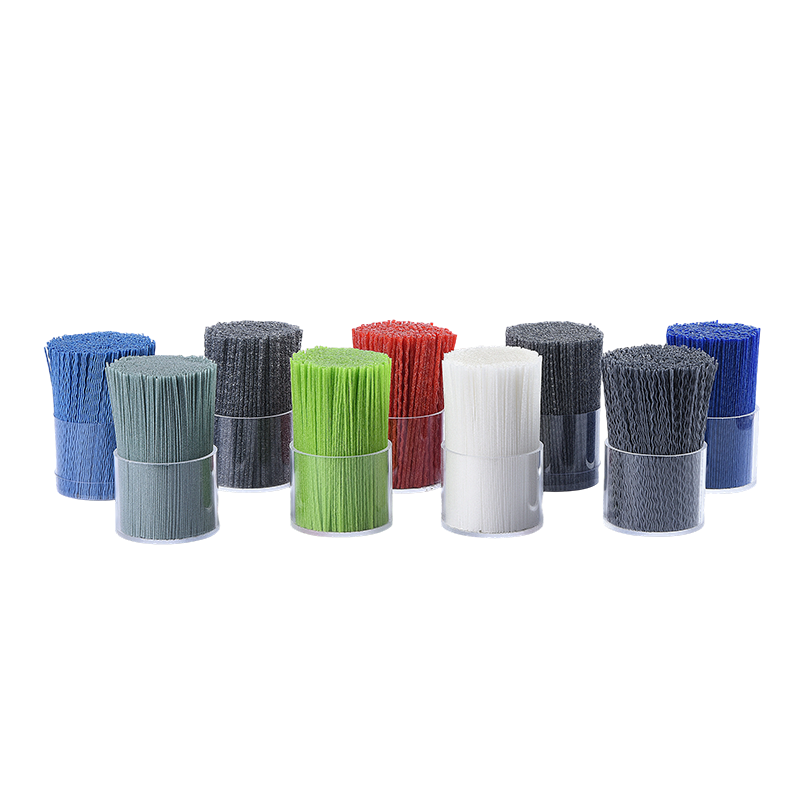
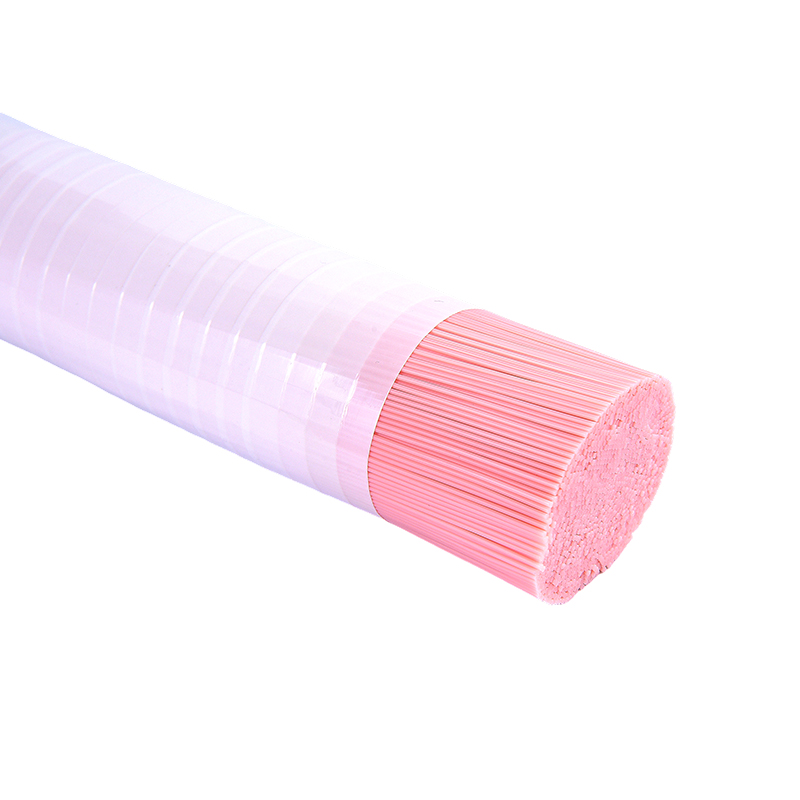 Çapak Alma ve Yüzey İşleme için Aşındırıcı Naylon Filament Kendi malzemeniz üzerinde test yapmadan önce, son işlem gereksinimlerine uyacak şekilde naylon aşındırıcı filament kalitelerini, tane aralıklarını ve yüklemeleri inceleyin. Ürünü Görüntüle →
Gerçekten İhtiyacınız Olan Son İşlem için Kum Seçimi
Zaten rafta duran kumdan değil, bitirme gereksiniminden başlayın. Aşağıdaki aralıklar aşındırıcı naylon aletler için pratik başlangıç noktalarıdır. Üretim siparişini vermeden önce bunları kendi malzemeniz üzerinde bir deneme geçişiyle onaylayın.
- 80 - 120 kum: ağır çapak alma, sır çıkarma ve delik işlemeden sonra hafif talaş kaldırma. Görünür, agresif bir çapraz tarama bekliyoruz.
- 180 ila 240 tanecik: tanımlanmış bir çapraz taramanın gerekli olduğu ancak geometrinin korunması gereken genel honlama ve çapak alma.
- 320 ila 400 kum: zirvelerin yıkıldığı ve vadilerin petrol tutması için tutulduğu plato bitirme işi.
- 600 ila 800 kum: Yumuşak alaşımların cilalanması ve hafif son işlemleri, düşük basınçla ve kısa bekleme süreleriyle gerçekleştirilir.
İki kural operatörleri beladan uzak tutar. Öncelikle, çizik derinliği deliğin tolerans bandını aşacak kadar kaba taneleri asla kullanmayın. İkincisi, kaba bir kesimi daha sonra daha ince bir fırçayla onarmaya çalışmayın. Çapraz tarama açısı ve derinliği ilk geçişlerde ayarlanır ve daha sonra cilalama yalnızca korumak istediğiniz zirveleri tamamlar.
Filamanı İş Parçası Malzemesiyle Eşleştirme
Alet ıslandığında, ısındığında veya çok fazla esnemeye dayanmak zorunda kaldığında baz polimer aşındırıcı kadar önemlidir.
- Dökme demir ve karbon çeliği: silisyum karbür filaman, orta tanecikli, yağ buharı ile çalışır veya düşük hızda kurutur.
- Sertleştirilmiş çelik ve paslanmaz: alümina veya seramik tanecik. Paslanmaz iş sertleşir ve parçalanır, bu nedenle basıncı hafif tutun ve aletin asla tek bir noktada kalmasına izin vermeyin.
- Alüminyum, pirinç ve bronz: daha esnek bir filaman ile ince kum. Yumuşak metaller fırçayı hızlı bir şekilde yükler ve yüklü bir fırça kesmek yerine ovalar.
- İnce duvarlı ve geniş çaplı borular: Duvar basıncını ve bozulmayı sınırlamak için filaman çapını azaltın.
Naylon taban, filamentin kalıcı bir set almadan önce ne kadar esneyebileceğini ve soğutma sıvısı, honlama yağı veya alkalin temizleyicilerin varlığında nasıl davranacağını belirler. PA6 ortak genel amaçlı tabandır, PA66 daha serttir ve daha yüksek sıcaklıklarda mukavemeti korur, PA610 ve PA612 nemi ve tekrarlanan esnemeyi daha iyi tolere eder ve PBT kimyasallara karşı dayanıklıdır ve ıslak işlemlerde şeklini korur. Aşındırıcı bir alet için bu taban seçimi, filamanın taneciği ekonomik olacak kadar uzun süre yerinde kilitli tutup tutmayacağına karar verir.
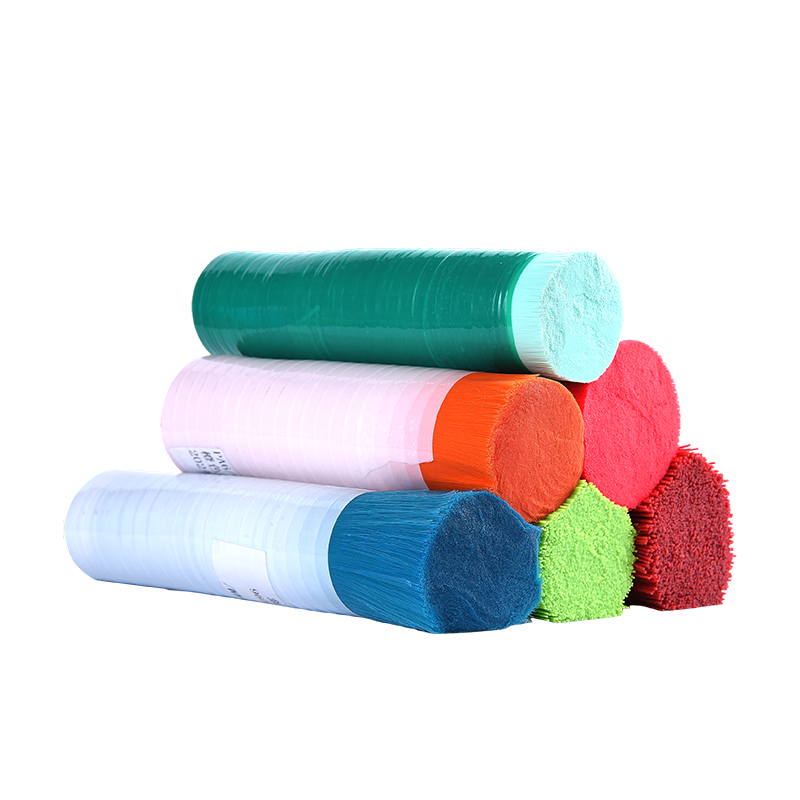
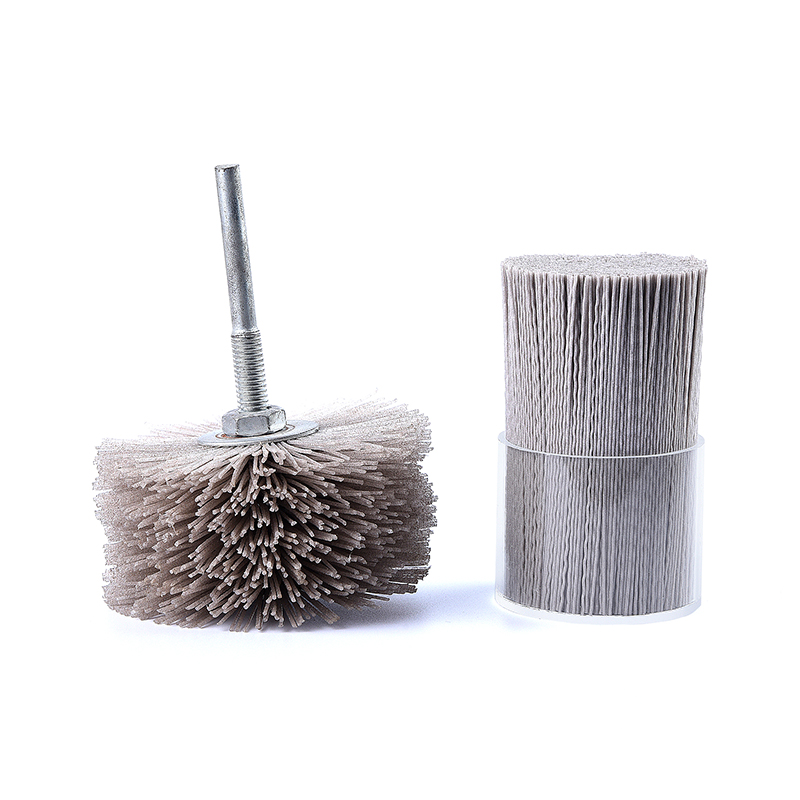 Islak ve Kimyasal Prosesler için Naylon PA612 Fırça Filamenti Tekrarlanabilir fırça performansı için neme dayanıklılık ve kimyasal stabilite önemli olduğunda PA612 filament çapını, şeklini ve kesim uzunluğunu belirtin. Ürünü Görüntüle →
Bilyalı Honlama Filamenti Teknik Tablosunda Neler Var?
Yazılı bir spesifikasyona göre teslim edilen filament tekrarlanabilir. Aşındırıcı naylon, orta kumlu olarak sipariş edilen filament bir piyangodur. İlk satın alma siparişi çıkmadan önce bu noktaları ele alın.
- Belirtilen nem veya kimyasal maruziyet ile birlikte baz polimer ve kalite, örneğin PA6, PA612 veya PBT.
- Aşındırıcı tane türü and grit number, plus the acceptable grain size distribution if cut rate is critical.
- Bitmiş ve koşullandırılmış filaman üzerinde ölçülen, belirtilen toleranslı filaman çapı.
- Kabul edilebilir minimum kürecik boyutu da dahil olmak üzere bilya ucu şekli ve bütünlüğü.
- Kesimden sonra kesim uzunluğu ve serbest uzunluk, birlikte sertliği belirler.
- Renk, atölyedeki kumu tanımlamak ve takımlar arasındaki karışımları önlemek için kullanıldığında kullanılır.
- Bitmiş fırça ihraç edildiğinde RoHS beyanları ve üçüncü taraf test raporları gibi uyumluluk belgeleri.
- Seri tutarlılığı kanıtı: aynı partiden tutulan bir numune ve bir kesme testi sonucu.
Arıza Modları ve Size Söyledikleri
- Delik kesmek yerine parlatır veya cilalar: tane çok ince, alet yüklenmiş veya hız çok yüksek. Başka bir şeyi değiştirmeden önce ipuçlarını kontrol edin.
- Çapraz tarama yalnızca deliğin uçlarına yakın bir yerde görünür: serbest uzunluk çok uzun veya filaman çapı o delik için çok küçük.
- Delik ortada daha büyük ölçülür: çok fazla bekleme süresi veya aletin tek bir konumda tutulması. Filament probleminden önce teknik bir problemdir.
- Filamentler tabanda kırılır: Filament delik çapına göre çok serttir veya takım hızla ters çevrilmektedir.
- Sonuçlar partiden partiye değişiyor: tutulan numune yok ve gelen kesme testi yok. Bu en pahalı başarısızlıktır çünkü müşteri onu bulana kadar görünmez kalır.
Özel Filament Temini ve Tedarikçiye Sorulması Gerekenler
Bilyalı honlama takımlarının çoğu hiçbir zaman katalog öğesi olmayan bir filamentten yapılmıştır. Çap, kum karışımı, uç geometrisi ve kesim uzunluğu genellikle müşteri çizimine veya hattan alınan aşınmış bir numuneye göre geliştirilir. Bu geliştirme çalışması, filament üreticisini tüccardan ayıran şeydir.
Ningbo Keying Yeni Malzeme Teknolojisi, 2010 yılından bu yana 7.000 metrekareden fazla fabrika alanı, dört ithal üretim hattı ve 1.000 tonun üzerinde yıllık üretim ile fırça filamenti üretmektedir. Şirket, müşteri çizimlerine ve numunelerine göre aşındırıcı ve naylon filament geliştiriyor ve ihracat siparişleri için RoHS ve SGS gereksinimlerine göre çalışıyor. olarak fırça filament üreticisi , bitmiş fırçalar yerine malzeme katmanını besler, bu da spesifikasyon konuşmasının polimer ve tanecikte başladığı anlamına gelir.
Herhangi bir tedarikçiye başvurduğunuzda çizimi veya fiziksel numuneyi, iş parçası malzemesini, hedef yüzey kalitesini ve makine parametrelerini gönderin. Tek bir numune değil, iki kum seçeneği ve bir çap seçeneği isteyin. Her birinde aynı döngüyü çalıştırın ve sabit sayıda geçişten sonra kesme hızını, yüzey kalitesini ve uç aşınmasını karşılaştırın. Bu, bir yıllık sürüklenmeyi önleyen yarım günlük bir testtir.
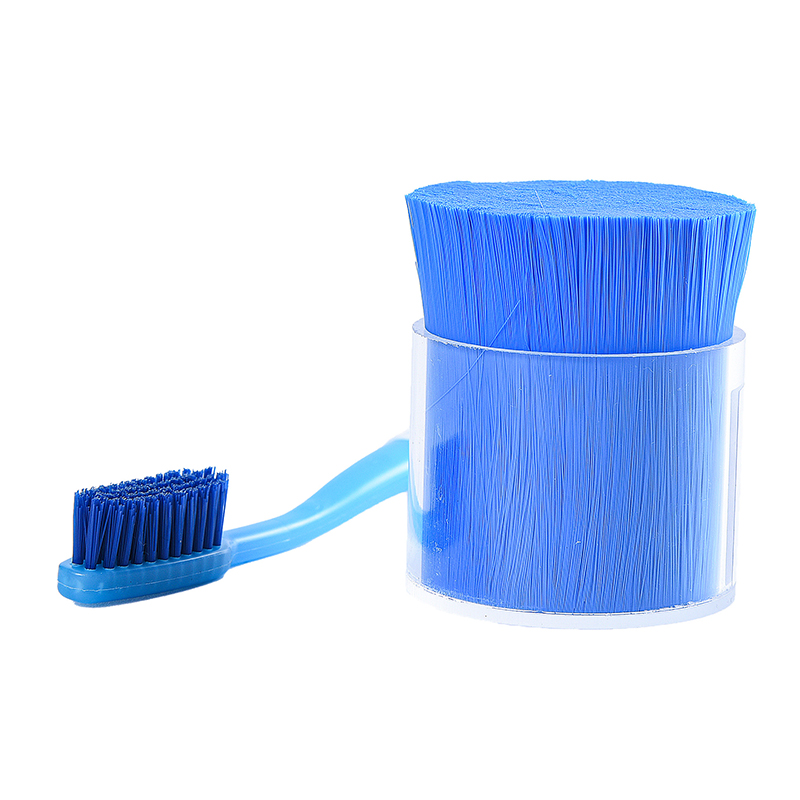 Temizleme ve Çapak Alma Fırçaları için Naylon PA6 Fırça Filamenti Esneklik, aşınma direnci ve özelleştirilebilir boyutların tutarlı temizliği desteklediği kap, şerit ve endüstriyel fırçalar için PA6 filamanı kullanın. Ürünü Görüntüle →
Paket Servis
Bilyalı honlama bir filaman işlemidir. Taneyi, taneciği, çapı, uç formunu ve temel polimeri belirtin, bir üretim siparişi vermeden önce iki seçeneği test edin ve her partiden bir numuneyi saklayın. Bunu yaptığınızda süreç operatörün hissine bağlı olarak durur ve planlayabileceğiniz bir kalem haline gelir.