
 English
 русский
 Türk
Content
- 1 Aldatmacayla Değil, Yöntemle Parçayı Eşleştirin
- 2 Zımparalama: Çoğu İşin İhtiyaç Duyduğu Temel
- 3 Parlatma Bileşikleri ve Parlatma Diskleri
- 4 Isı Tabancasıyla Düzeltme: Hızlı Ama Acımasız
- 5 Solvent ve Buhar Düzeltme
- 6 Astar, Dolgu ve Epoksi Kaplama
- 7 Yaygın PLA Parlatma Yöntemlerinin Karşılaştırılması
- 8 Yaygın Hatalar ve Güvenlik Notları
- 9 Sıkça Sorulan Sorular
Yeni basılmış bir PLA parçasını baskı plakasından çekiyorsunuz. Boyutlar doğru ancak katman çizgileri ışığı yakalıyor ve yüzey ince ahşap damarlı bir his veriyor. Parçayı çatlatmadan, keskin kenarları yumuşatmadan veya tüm hafta sonunu bunun üzerinde harcamadan daha temiz, daha parlak bir yüzey istiyorsunuz.
En güvenilir yol genellikle mekaniktir: aşamalar halinde zımparalayın, ardından bir bileşikle cilalayın. Isı, solvent ve kaplama yöntemleri işe yarayabilir ancak daha fazla kontrol gerektirir ve daha fazla risk taşırlar. Doğru seçim geometriye, yüzey hedefine ve parçanın boyutsal olarak stabil kalmasının gerekip gerekmediğine bağlıdır.
Aldatmacayla Değil, Yöntemle Parçayı Eşleştirin
Zımpara kağıdına dokunmadan önce bu özel parça için cilalamanın ne anlama geldiğine karar verin. Dekoratif bir sergi modelinin ayna parlaklığına ihtiyacı olabilir. İşlevsel bir braket, bir düzeneğin içine kayabilmesi için yalnızca katman çizgilerinin yıkılmasına ihtiyaç duyabilir. Bir prototipin son bir parlaklığa değil, boyaya hazır bir yüzeye ihtiyacı olabilir.
Önce üç soru sorun:
- Parçada zımparalama erişimini kısıtlayan derin yarıklar, küçük delikler veya ince duvarlar var mı?
- Parça, uyumu etkilemeden milimetrenin onda biri kadar kaybedebilir mi?
- Bitirdikten sonra ısıya, kimyasallara veya yüke maruz kalacak mı?
Toleransı yazın. PLA, özellikle kenarlarda ve yükseltilmiş metinlerde hızla zımparalanır. Birleşme yüzeyinin 0,1 mm dahilinde kalması gerekiyorsa başlamadan önce bunu maskeleyin. Cilalı bir gösteri parçası ve presle takılan işlevsel bir parça farklı kurallara uyar.
Zımparalama: Çoğu İşin İhtiyaç Duyduğu Temel
Zımparalama, cilalamanın tek başına gizleyemeyeceği katman çıkıntılarını ortadan kaldırır. Çizgiler ağırsa 120 veya 180 kumla başlayın. Baskı zaten oldukça düzgünse 220 kum kullanın. Daha sonra yüksek parlaklık için 400, 600, 800, 1200 ve 2000'e kadar kum üzerinde çalışın.
Suyla ıslak zımparalama tıkanmayı azaltır ve ısıyı düşük tutar. PLA'nın yumuşama noktası düşüktür, dolayısıyla sürtünme ısısı yüzeyi kesmek yerine lekeleyebilir. Kenarların yuvarlanmasını önlemek için düz alanlarda zımpara takozu kullanın. Kağıdı bir dübelin etrafına sarın veya yuvalar ve delikler için iğne eğeleri kullanın.
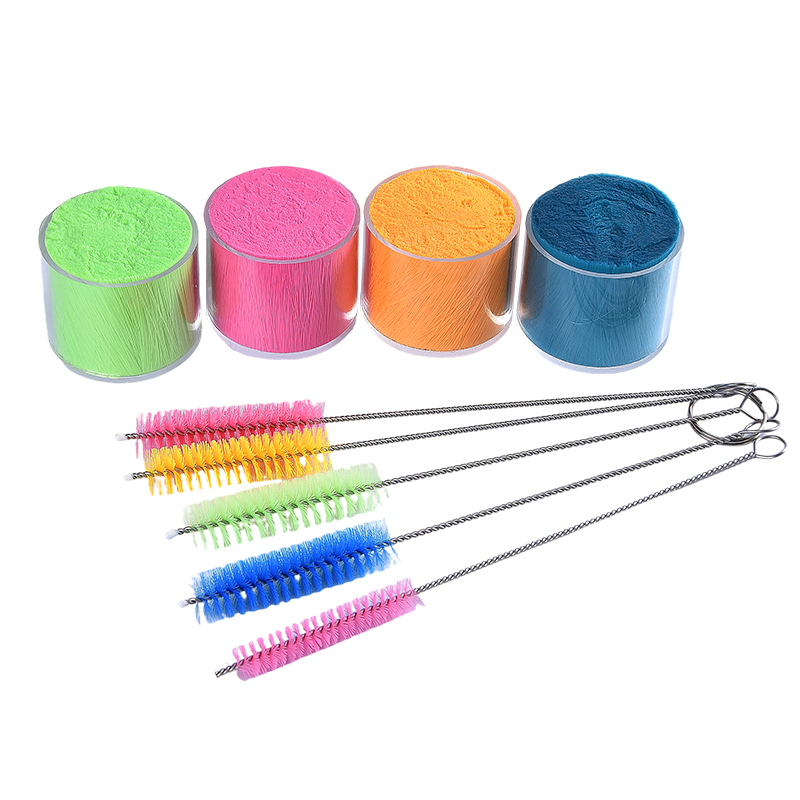
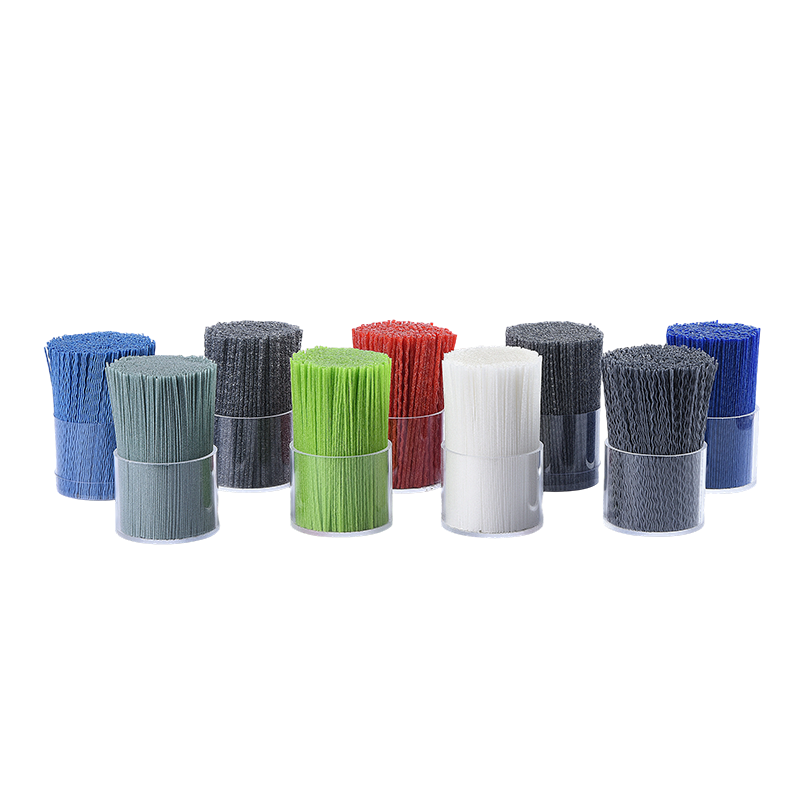
Aşındırıcı filamentten yapılan fırçalar, parçayı kesmeden küçük yüzeylere ulaşabilmektedir. Filament esnek aşındırıcı parmaklar gibi davranır, böylece yuvalardaki, çıkıntıların etrafındaki ve kağıdın takip edemediği iç köşelerdeki katman çizgilerini temizleyebilirsiniz. Bu, aşındırıcı fırçaların filaman çapına ve tanecik düzeyine göre belirlendiği endüstriyel çapak almada kullanılan prensiple aynıdır.
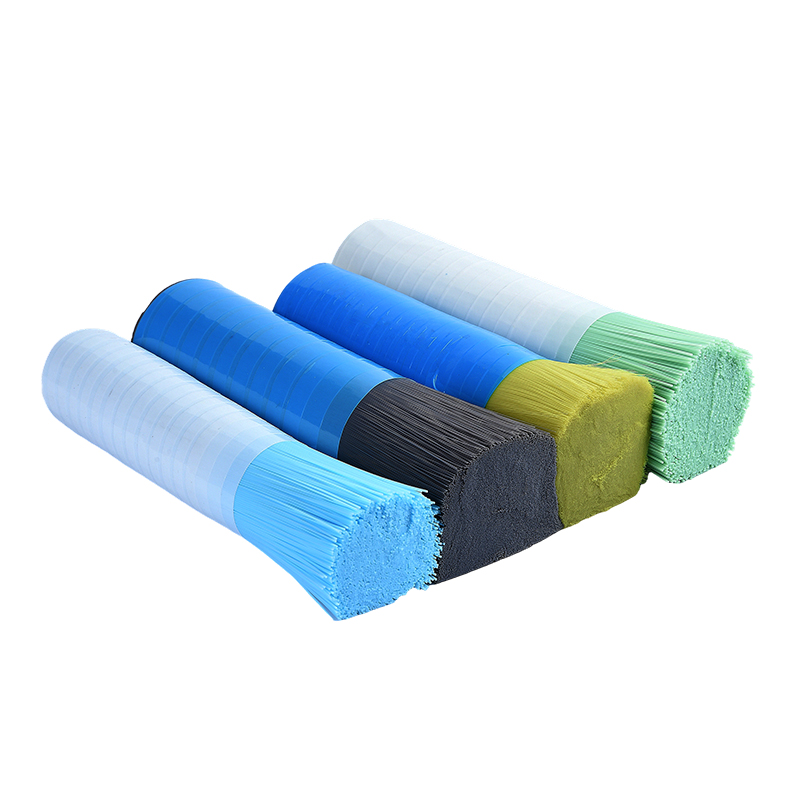 Çapak Alma ve Yüzey İşlemi için Aşındırıcı Filament Fırça Malzemesi Yuvaları, iç köşeleri ve çapak alma işlemlerini temizlemek için gömülü aşındırıcılara sahip kompozit naylon filaman; Filament çapının ve kumun yüzey çalışmasını nasıl etkilediğini açıklar. Ürünü Görüntüle →
Fırça malzemeleri tedarik ediyorsanız, farklı çaplarda ve aşındırıcı yüklerde aşındırıcı filaman mevcuttur. Yüzey çalışması için nasıl değerlendirileceğine ilişkin daha fazla ayrıntı bu kılavuzda ele alınmaktadır. aşındırıcı filament soruları .
İrmikleri atlamayın. 220'den 1200'e atlamak, cilalama sonrasında ortaya çıkan derin çiziklere neden olur. Parçayı su ve yumuşak bir fırçayla temizleyin, böylece gevşek parçacıklar bir sonraki geçişte çizilmez.
Parlatma Bileşikleri ve Parlatma Diskleri
1200 kumdan sonra parlatma bileşiğine geçin. Şeffaf parçalar için otomotiv plastik cilası, alüminyum oksit bulamacı veya seryum oksit işe yarayabilir. Düşük hızda yumuşak pamuklu bir tekerlek, keçe bob veya köpük ped kullanın. Yüksek hız PLA'yı eritir ve parlaklık yerine lekeler oluşturur.
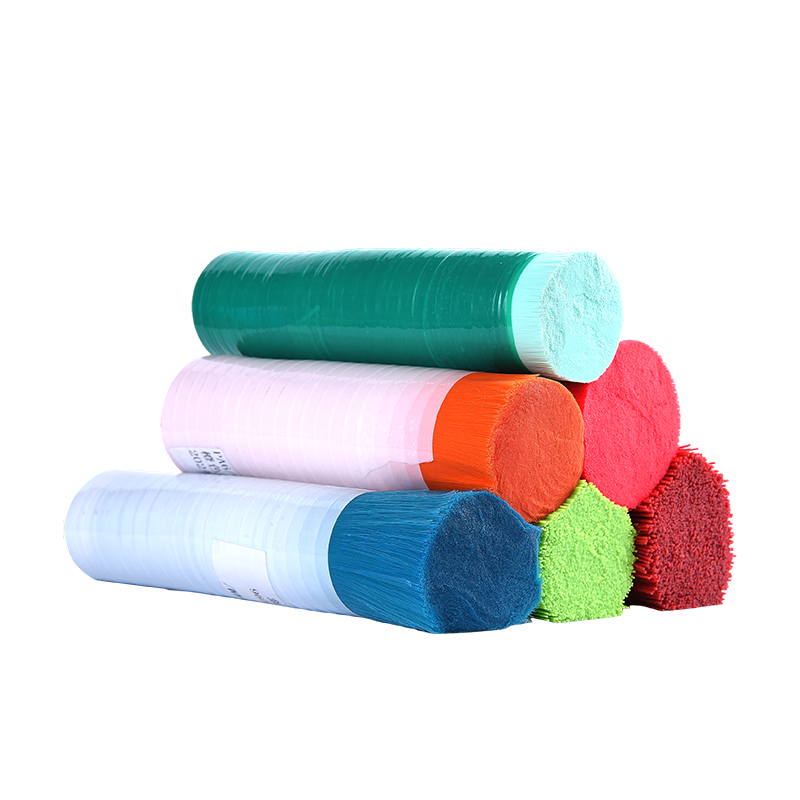
Fırça aletleri daha yumuşak ve daha kontrol edilebilir olabilir. Bileşik yüklü bir naylon fırça tekerleği, bileşiği yüzeye eşit şekilde dağıtır. Fırça telleri çizilmeyecek kadar yumuşak fakat bileşiği sığ vadilere taşıyacak kadar sert olmalıdır. Bir fırça filamanı ürün yelpazesi tipik olarak bu tür işler için farklı polimerler ve çaplar içerir.
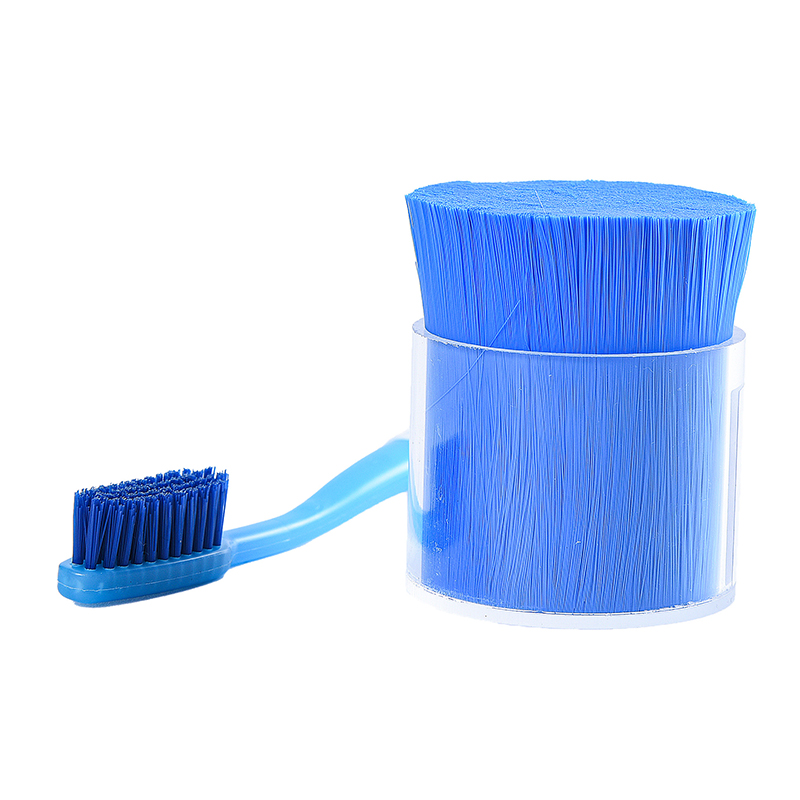 Temizleme ve Parlatma Fırçaları için PA6 Naylon Fırça Filamenti Parlatma bileşiğini eşit şekilde dağıtan tekerlekler için PA6 naylon fırça filamanı; Nazik temizlik ve yüzey hazırlama görevleri için uygundur. Ürünü Görüntüle →
Aleti hareket halinde tutun. Eğer onu bir noktada tutarsanız donuk, ısıdan etkilenmiş bir yama göreceksiniz. Hafif bir baskı uygulayın ve kesme işlemini bileşiğin yapmasına izin verin. Kalıntıyı nemli bir bezle silin ve yüzeyi parlak ışık altında inceleyin. Gerekirse daha ince bir bileşikle tekrarlayın.
Saten bir yüzey elde etmek için 800 veya 1000 kumdan sonra durun ve son buff'ı atlayın. Ayna cilası için iki aşamada cilalayın: önce orta düzey bir bileşik, ardından ince bir son kat bileşik. Bitmiş bir parça üzerinde çalışmaya başlamadan önce daima bir hurda baskı üzerinde test yapın.
Isı Tabancasıyla Düzeltme: Hızlı Ama Acımasız
Bir ısı tabancası, PLA'nın yüzeyini yeniden akıtabilir ve görünür katman çizgilerini saniyeler içinde azaltabilir. Nozül sıcaklığı genellikle 200 ila 250 santigrat derece arasında ayarlanır, ancak havanın hareket etmeye devam etmesi gerekir. Tabancayı çok yakın veya çok uzun süre tutarsanız parça yamulacak, sarkacak veya keskin ayrıntılar kaybolacaktır.
Isı yumuşatma, köşeleri yuvarlatılmış basit, kalın duvarlı şekillerde en iyi sonucu verir. İnce duvarlar, yüksek kolonlar ve toleransları dar parçalar için risklidir. Hurda baskı üzerinde pratik yapın ve yüzeyin nasıl değiştiğini izleyin. Parlaklık göründüğü anda durun. Her zaman daha fazla ısı ekleyebilirsiniz ancak eriyen kenarı geri alamazsınız.
Solvent ve Buhar Düzeltme
Etil asetat, PLA yumuşatma için yaygın bir çözücüdür. Dış tabakayı kısmen çözerek parlak, sızdırmaz bir yüzey üretebilir. Buhar yumuşatma, parça üzerinde yoğunlaşan solvent buharı oluşturmak için ısıtılmış bir oda kullanır. Daldırma yumuşatma, parçayı doğrudan sıvı solvente batırır.
Her iki yöntem de ciddi güvenlik kontrolleri gerektirir. Etil asetat yanıcıdır ve buharları gözleri, cildi ve solunum sistemini tahriş edebilir. Açık havada veya çeker ocakta çalışın, kimyasallara dayanıklı eldivenler ve koruyucu gözlük takın ve tutuşma kaynaklarını uzak tutun. Mutfak fırını veya açık ateş kullanmayın.
Solventle yumuşatma, ince ayrıntıları yumuşatabilir, keskin kenarları yuvarlayabilir ve iç boşlukları solventle ıslak bırakabilir. Yük altındaki parçalar için kötü bir seçimdir çünkü yüzey katmanı değişir ancak iç yapı değişmez. Pürüzsüz, işlevsel bir parçaya ihtiyacınız varsa mekanik zımparalama ve cilalama genellikle daha güvenlidir.
Astar, Dolgu ve Epoksi Kaplama
Yüksek yapılı astar, katman çizgilerini doldurur ve kolayca zımparalanır. Zaten parçayı boyamayı planladığınızda bu iyi bir seçenektir. İnce katlar uygulayın, her katın kurumasını bekleyin ve katlar arasında 400 veya 600 grit ile zımparalayın. Astar kalınlık kattığı için eşleşen yüzeyleri maskeleyin.
Epoksi reçine, katman çizgilerini gizleyebilen ve dayanıklılık kazandırabilen sert, parlak bir kaplama oluşturur. Aynı zamanda ağırlık ekler ve ince özellikleri tamamlayabilir. Ahşap dolgusu veya otomotiv dolgusu daha büyük boşlukları kapatabilir ancak parça esnerse bu malzemeler büzüşebilir veya çatlayabilir. Vitrin modelleri için epoksi mükemmel görünebilir. Hassas montajlarda uyum sorunlarına neden olabilir.
Yaygın PLA Parlatma Yöntemlerinin Karşılaştırılması
| Yöntem | Şunun için en iyisi: | Yüzey sonucu | Ana risk |
|---|---|---|---|
| Zımparalama ve parlatma | Çoğu parça, özellikle işlevsel olanlar | Parlaklığı yansıtmak için saten | Kenar yuvarlama ve malzeme çıkarma |
| Aşındırıcı fırça araçları | Yuvalar, delikler ve iç köşeler | Temizlenmiş ve harmanlanmış yüzeyler | İnce özelliklerin aşırı fırçalanması |
| Isı tabancası yumuşatma | Basit, kalın duvarlı şekiller | Parlak, yeniden akıtılmış yüzey | Çarpılma ve detay kaybı |
| Solvent veya buhar yumuşatma | Dar toleransları olmayan karmaşık yüzeyler | Çok parlak, mühürlü cilt | Ateş, duman ve yumuşatılmış ayrıntılar |
| Astar, dolgu veya epoksi | Boyaya hazır veya sergilenen parçalar | Doldurulmuş ve kaplanmış yüzey | İlave kalınlık ve ağırlık |
Yaygın Hatalar ve Güvenlik Notları
- Döner bir alet üzerinde çok fazla hız kullanılması. PLA cilalanmadan önce erir.
- İrmik atlamak. Son ciladan sonra kaba çizikler görünür durumda kalır.
- Tozu göz ardı etmek. PLA'nın zımparalanması akciğerleri tahriş eden ince parçacıklar oluşturur. Maske takın ve havalandırılan bir alanda çalışın.
- İç mekanda solvent yumuşatma. Yanıcı buharlar birikebilir ve tutuşabilir.
- Birleşen yüzeylerin parlatılması. Bunları maskeleyin, aksi takdirde parça artık sığmayabilir.
- Loş ışık altında yüzeyin değerlendirilmesi. Çizikleri ortaya çıkarmak için parlak, açılı bir ışık kullanın.
Sıkça Sorulan Sorular
PLA'yı zımparalamadan cilalayabilir miyim?
Parlatma bileşiğini doğrudan pürüzsüz bir baskıya uygulayabilirsiniz, ancak derin katman çizgileri kalacaktır. Zımparalama çıkıntıları giderir; cilalama sadece yüzeyi parlatır. Gerçek bir parlaklık için zımparalamayla başlayın.
Hangi kumla başlamalıyım?
Ağır katman çizgileri için 120 veya 180 kumla veya oldukça düzgün bir baskı için 220 kumla başlayın. Daha sonra cilalamadan önce 400, 600, 800, 1200 ve 2000 kumdan geçin.
Isı tabancası zımparalamanın yerini alır mı?
Hayır. Isı tabancası yüzeyi yeniden akıtabilir, ancak aynı zamanda parçayı çarpıtabilir ve ayrıntıları yumuşatabilir. Bunu yalnızca basit şekillerde kullanın ve her zaman önce hurda üzerinde test edin.
Solvent düzeltme evde güvenli midir?
Evde güvenli bir şekilde yapmak zordur. Etil asetat yanıcıdır ve buharları tehlikelidir. Kullanıyorsanız açık havada veya çeker ocakta uygun kişisel koruyucu ekipmanlarla çalışın.
En öngörülebilir sonuç için mekanik zımparalama ve cilalama ile başlayın. Kağıdın ulaşamadığı alanlar için aşındırıcı fırça aletleri kullanın ve ısıdan zarar görmemek için hızı düşük tutun. Daha parlak veya daha dayanıklı bir yüzeye ihtiyacınız varsa, işleme başlamadan önce hurda parça üzerinde ısı, solvent veya kaplama yöntemlerini test edin. En iyi kaplama, parçayı planlamadığınız şekillerde değiştirmeden uyum, görünüm ve güvenlik gereksinimlerinizi karşılayan kaplamadır.